改变大环境
该厂建于上新世纪80年 ,本来的补救装置时未充分满足新进行排放标规定要求。大部分的问题有:生物化学程序活性污泥破裂、抗蠕变功率因数补偿程度差、总氮清除率不到位等。
水质监测特证
COD:800-1500mg/L
化学需氧量:80-150mg/L
总氮:120-200mg/L
国际石油类:50-100mg/L
工程建筑能力路径
现存基础设施创新
:
将傳統活力污泥干化法改革为MBBR工艺流程
新开后置反反硝化作用区
新增加清理单无
:
生物学炭滤池(BAC)深层次加工处理
UV紫外线进行消毒剂代换现有氯进行消毒剂
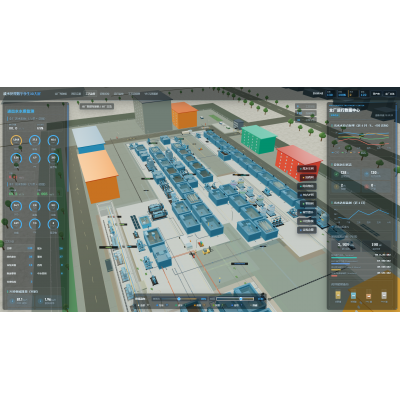
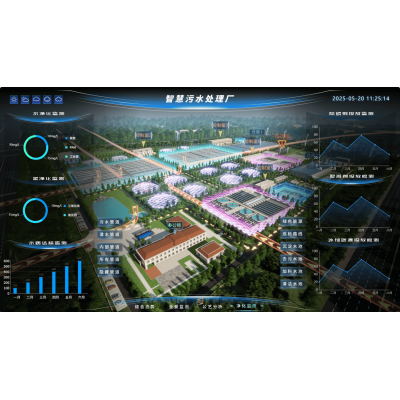
智能化管控模式
:
安装程序高清在线水质标准概述仪
保持DO-ORP三级联动的控制政策
更新改造作用
创新后工作预算缩减15%,出水量总氮<15mg/L,核心指标值远高于《页岩油催化工业生产被污染的物进行排放原则》(GB31571-2015)。完成竣工验收监测数据展示,年工作成本预算节约资源约115万元。
炼油厂生活污水处置系统快速发展新趋势
分质处置技術
:真对其他从何而来焦化废水特质采取差距化治疗方案格式
高等级防氧化工艺
:嗅氧崔化被空气氧化、分析化学反应被空气氧化处里难分解有机酸物
膜工艺智能家居控制
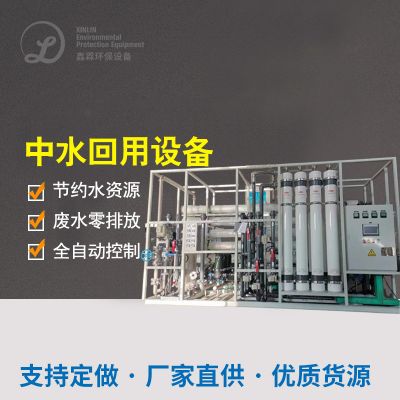
:UF+RO+EDI团体艺改变高身材比例造纸废水处理
近零摆放技巧
:多效蒸发结晶体、MVR等正确处理高盐浓水
智慧型供水公司整体
:来源于大数据行业显示浅析的生产工艺优化网络和应急响应
基于不低于这三个举例例是可以判断出,现今制油厂废气管理已从单单合格排放物转型资源的化再生利用和系统软件化管理。区别人数、区别领域的制油工作需基于人体结构特征的选择适当的的技术路线地图,此外思考全性命期限成本预算和坏境管理效益的平衡点。

 扫一扫添加微信